Produit · Mouvement linéaire
Crémaillères droites et hélicoïdales sur mesure, denture rectifiée jusqu'à la classe 6, jusqu'à 2 m d'un seul tenant.
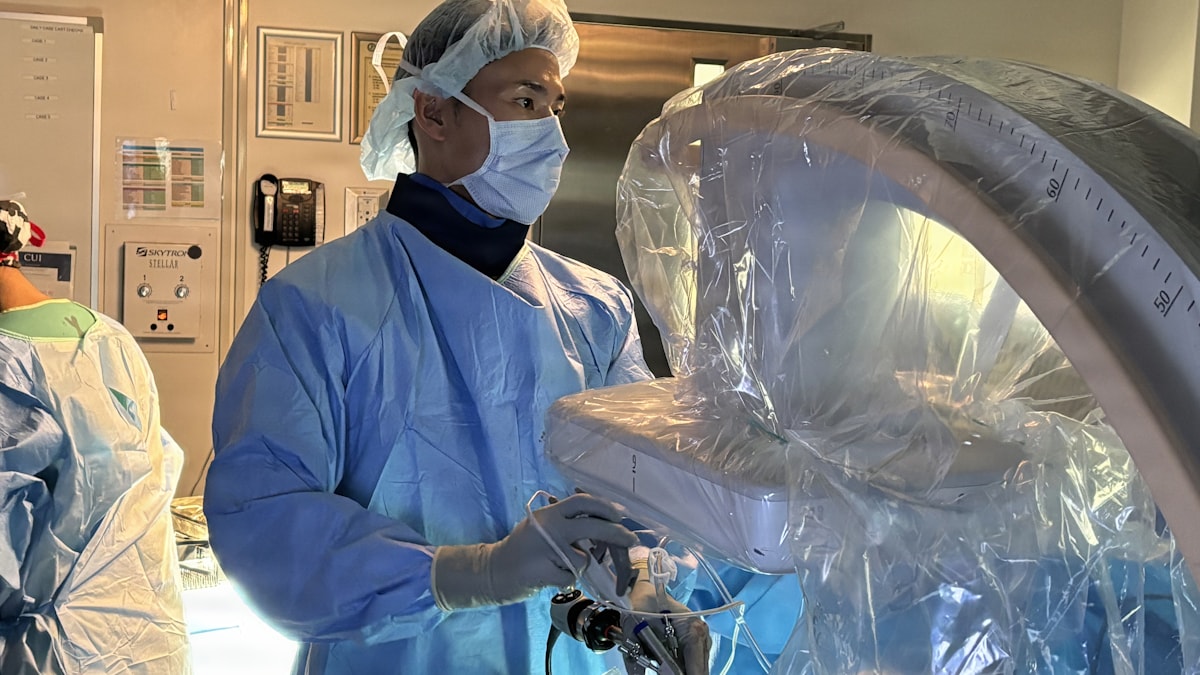
Nous fabriquons des crémaillères droites et hélicoïdales pour portiques de découpe laser, axes X/Y de machines CNC et automatisation grand format. Procédé standard : trempe par induction + rectification des flancs, dureté HRC 50–55. Pour plus de précision ou de plus longues courses, les crémaillères s'aboutent le long des lignes de joint indiquées au plan, avec un pas maîtrisé au droit du raccord.
Dernière mise à jour Relu par Luo Genwen, Responsable de l'usine de production
Galerie
Cliquez sur n'importe quelle catégorie pour ouvrir sa fiche technique (PDF).
Flancs rectifiés : haute précision de pas et grande rigidité, trempe par induction HRC 50–55. Pour portiques de découpe laser et axes X/Y de machines CNC — transmissions linéaires de précision à longue course.
Engrènement hélicoïdal à flancs rectifiés : fonctionnement régulier et silencieux, forte capacité de charge, haute précision (avec un certain effort axial). Pour portiques rapides, fortes charges et transmissions linéaires de précision exigeant silence et régularité.
Denture taillée — simple et rentable (env. 7). Mouvement linéaire à précision moyenne dans l'automatisation et les machines générales.
Denture hélicoïdale fraisée : fonctionnement régulier, bruit modéré, coût contenu. Pour les transmissions linéaires d'automatisation et de convoyage de précision moyenne, à vitesse plus élevée.
Précision
ISO 1328 classe 6, denture rectifiée
Longueur d'un seul tenant
Jusqu'à 2 000 mm
Module
m 1 – m 10
Dureté
HRC 50–55, trempe par induction
Ce que nous faisons
m 1 – m 10 · le standard de la plupart des axes X/Y CNC
Helix 19°31'42" (correspondant aux pignons hélicoïdaux standard) · pour portiques laser à grande vitesse
Flancs rectifiés classe 6 · trempe par induction HRC 50–55
Classe 7 — l'alternative économique aux crémaillères rectifiées
Faces d'extrémité goupillées puis rectifiées ensemble : l'erreur de pas au joint reste maîtrisée
La performance d'un axe de portique dépend d'abord de la qualité de la crémaillère. Sur 2 m de course, une erreur de pas cumulée de 0,05 mm suffit pour que la tête de mouvement manque sa cible de 0,05 mm en bout de course — inacceptable en découpe laser, en manipulation microélectronique ou dans tout procédé aligné par vision.
Chaque crémaillère est rectifiée sur les flancs après trempe par induction : la couche durcie conserve un profil exact après rectification, au lieu de figer les déformations de trempe dans le produit final. Les faces d'aboutement sont goupillées puis rectifiées après assemblage, pour un pas identique au droit du joint et sur toute la longueur.
Nous fournissons crémaillères droites et hélicoïdales. L'hélicoïdale est plus régulière à haute vitesse et porte davantage par unité de largeur de denture, mais génère un effort axial que la disposition de roulements du client doit reprendre.
Normes
Contrôle
Applications
01 / 04
Axes X/Y de portiques de découpe, marquage et soudage laser
02 / 04
Axes X de grandes CNC, cisailles guillotines, machines de découpe au jet d'eau
03 / 04
Machines de prise-dépose à longue course, robots de dépose de colle
04 / 04
Portiques de transfert de wafers, platines d'inspection
Questions fréquentes
Deux mètres d'un seul tenant sur notre rectifieuse de dentures. Au-delà, les tronçons sont assemblés par goupilles puis rectifiés après assemblage — l'erreur de pas au droit du joint reste sous 0,03 mm.
Au-delà d'environ 60 m/min, une crémaillère hélicoïdale fonctionne plus régulièrement et porte environ 30 % de charge en plus par unité de largeur de denture, au prix d'un effort axial sur les paliers du pignon. Pour du positionnement à basse vitesse, la crémaillère droite est plus simple et un peu moins chère.
Oui. Crémaillère et pignon sont usinés à partir du même dossier de plans — profil, module et paramètres d'engrènement garantis appariés, livraison possible en ensemble.
« Nous sommes passés d'une marque importée aux crémaillères haute précision Wolfer. Les objectifs de précision sont tenus, le coût par lot a baissé de 35 % et le délai est passé de 12 à 4 semaines. Notre chaîne d'approvisionnement est plus sûre. »
Produits connexes
Engrenages de précision sur mesure, fabriqués selon vos plans : droits, hélicoïdaux, coniques, roues et vis sans fin et couronnes dentées.
Afficher le produit →Arbres-pignons monoblocs. La denture est taillée directement sur l'arbre : une liaison de moins, une source d'erreur de moins.
Afficher le produit →Accouplements rigides et flexibles — à mâchoires, monoblocs fendus, à membrane, à lamelles, à soufflet, Oldham — tous fabriqués selon plan.
Afficher le produit →Devis 24 heures · examen technique dans un délai d'un jour ouvrable · ≤ 30 jours pour expédier après approbation.