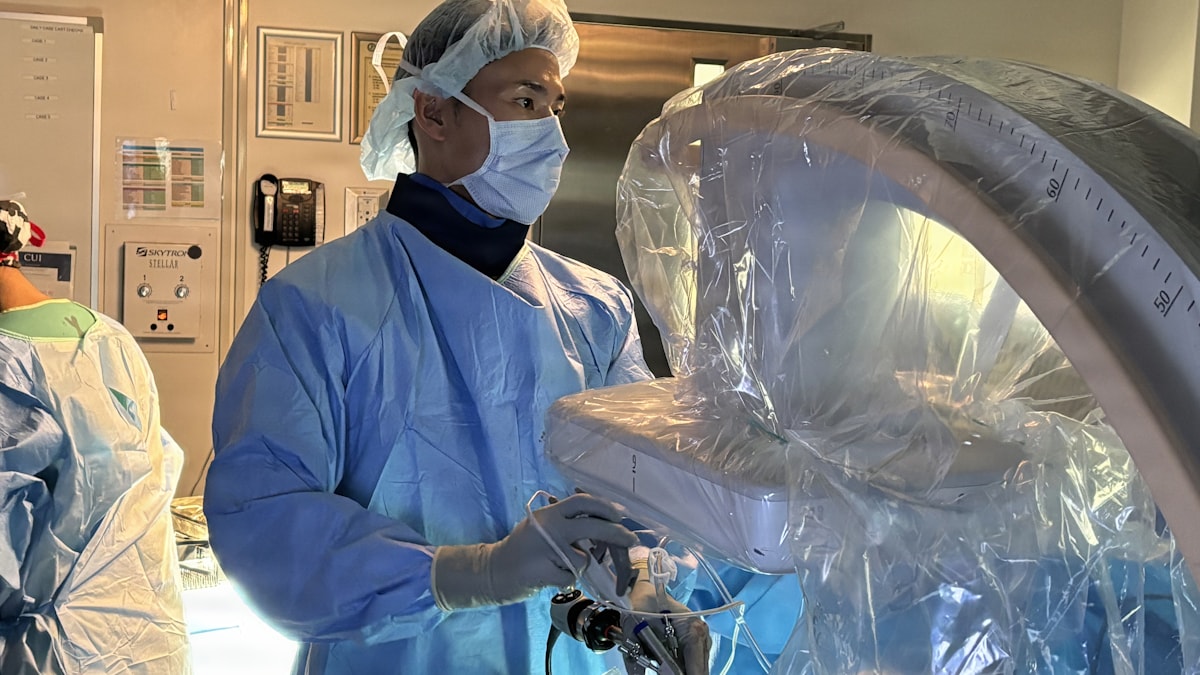
0.04 mm ピッチ精度(12 m 全体)
12 m レーザー切断ベッド — 接合式 研削ラック
6 台の 2-m ラックをダボパッドで接合し、組み立て後に研削したもの。板金切断機 OEM の主力ガントリーで使用。
産業・フォトニクス
レーザー切断・マーキング・溶接のガントリー向けに、研削ラック、はすばピニオン、高剛性の駆動部品を供給します。
レーザー切断機の精度は、ラックで決まります。2 m にわたって 0.05 mm の累積ピッチ誤差が生じれば、切断ヘッドはテーブル端で狙った位置からずれます。板金切断や構造部材のマーキングでは許容できません。Wolfer は誘導焼入れ後にラックを研削し、完成部品が長い一体部品の長さにわたってクラス 6 の精度を維持できるようにします。
最終更新 監修:羅根文(生産工場責任者)

ラック精度
ISO 1328 クラス 6(研削)
一体加工長さ
最長 2,000 mm
硬度
HRC 50–55(高周波焼入れ)
ピッチ精度
≤ 0.03 mm / 1,000 mm
当社が発送するもの
1 本最長 2 m、高周波焼入れ、歯面研削 6 級精度
19°31'42" のはすばラックに適合。ボア径とキー溝は特注に対応します。
焼入れ焼戻し鋼製、低振れ用研削ベアリングジャーナル
スキャナヘッド駆動用高精度マイクロプーリ
レーザー切断機の OEM メーカーは、当社にとって最大の顧客層です。理由は簡単です。彼らはラックを必要としており、ほとんどのラックサプライヤーは、加工・焼入れ済みのラック(クラス 7)を出荷することに満足しているからです。当社では、焼入れ後に研削加工を行うため、側面の歪みが除去され、切断ヘッドはコントローラーの指示通りに動作します。
はすばラック(約 60 m/min 以上で主流の方式)は、市販のはすばピニオンに適合する標準ねじれ角 19°31'42" で歯切りします。つまり、既存のピニオンサプライヤーはそのままに、ラックだけをアップグレードできます。
ラック以外にも、対になるピニオン、切断ヘッドの回転軸を駆動するまがりばかさ歯車、Z 軸・焦点調整・ガスノズル位置決めといった補助軸用のタイミングプーリと軸継手を供給します。
この垂直統合型製品を購入する
各カードから製品詳細ページに進むと、対応範囲・材質・規格をすべてご確認いただけます。
エンジニアリング要件
ギヤグラインダーで 2 m まで。ダボ継ぎでより長くすることも可能。
≤0.03 mm 接合部全体のピッチ誤差 — ダボ接合部 + 組立後研削
歯面高周波焼入れ HRC 50–55。ラックの耐用寿命を高めます。
ヘッド速度が 60 m/min 以上の場合ははすばタイプ。コスト重視の低速用途にはすぐばタイプ。
ピニオンとラックをセットでカット、プロファイル/ピッチの一致を保証
お客様
国際的に知られるお客様の一部をご紹介します。完全な記録は当社の出荷アーカイブに保存されています。
事例研究
0.04 mm ピッチ精度(12 m 全体)
6 台の 2-m ラックをダボパッドで接合し、組み立て後に研削したもの。板金切断機 OEM の主力ガントリーで使用。
すぐばラック比で騒音 −5 dB
すぐば駆動からはすば駆動へ切り替えた事例です。100 m/min でも切断ヘッドの動きが滑らかになり、お客様の QC 測定でも騒音低下が確認されました。
よくある質問
当社の歯車研削盤で 2 メートルを 1 つの部品に加工します。より長い移動量の場合、ラックの両端はダボで固定され、組み立て後に研削されます。ジョイント間のピッチ精度は≤0.03 mm に保たれます。
どちらも製作します。はすばラック(ねじれ角 19°31'42")は約 60 m/min 以上で主流の選択肢で、運転がより滑らかで静かです。すぐばラックは低速の位置決めやコスト重視の用途に適しています。
はい、ピニオンはラックと同じ図面に基づいて製造しているため、側面形状とモジュールは確実に一致します。ピニオンはラックとセットで出荷されます。
24 時間以内にお見積もり · 1 営業日以内に技術レビュー · 図面承認後 30 日以内に出荷。