製品・回転運動
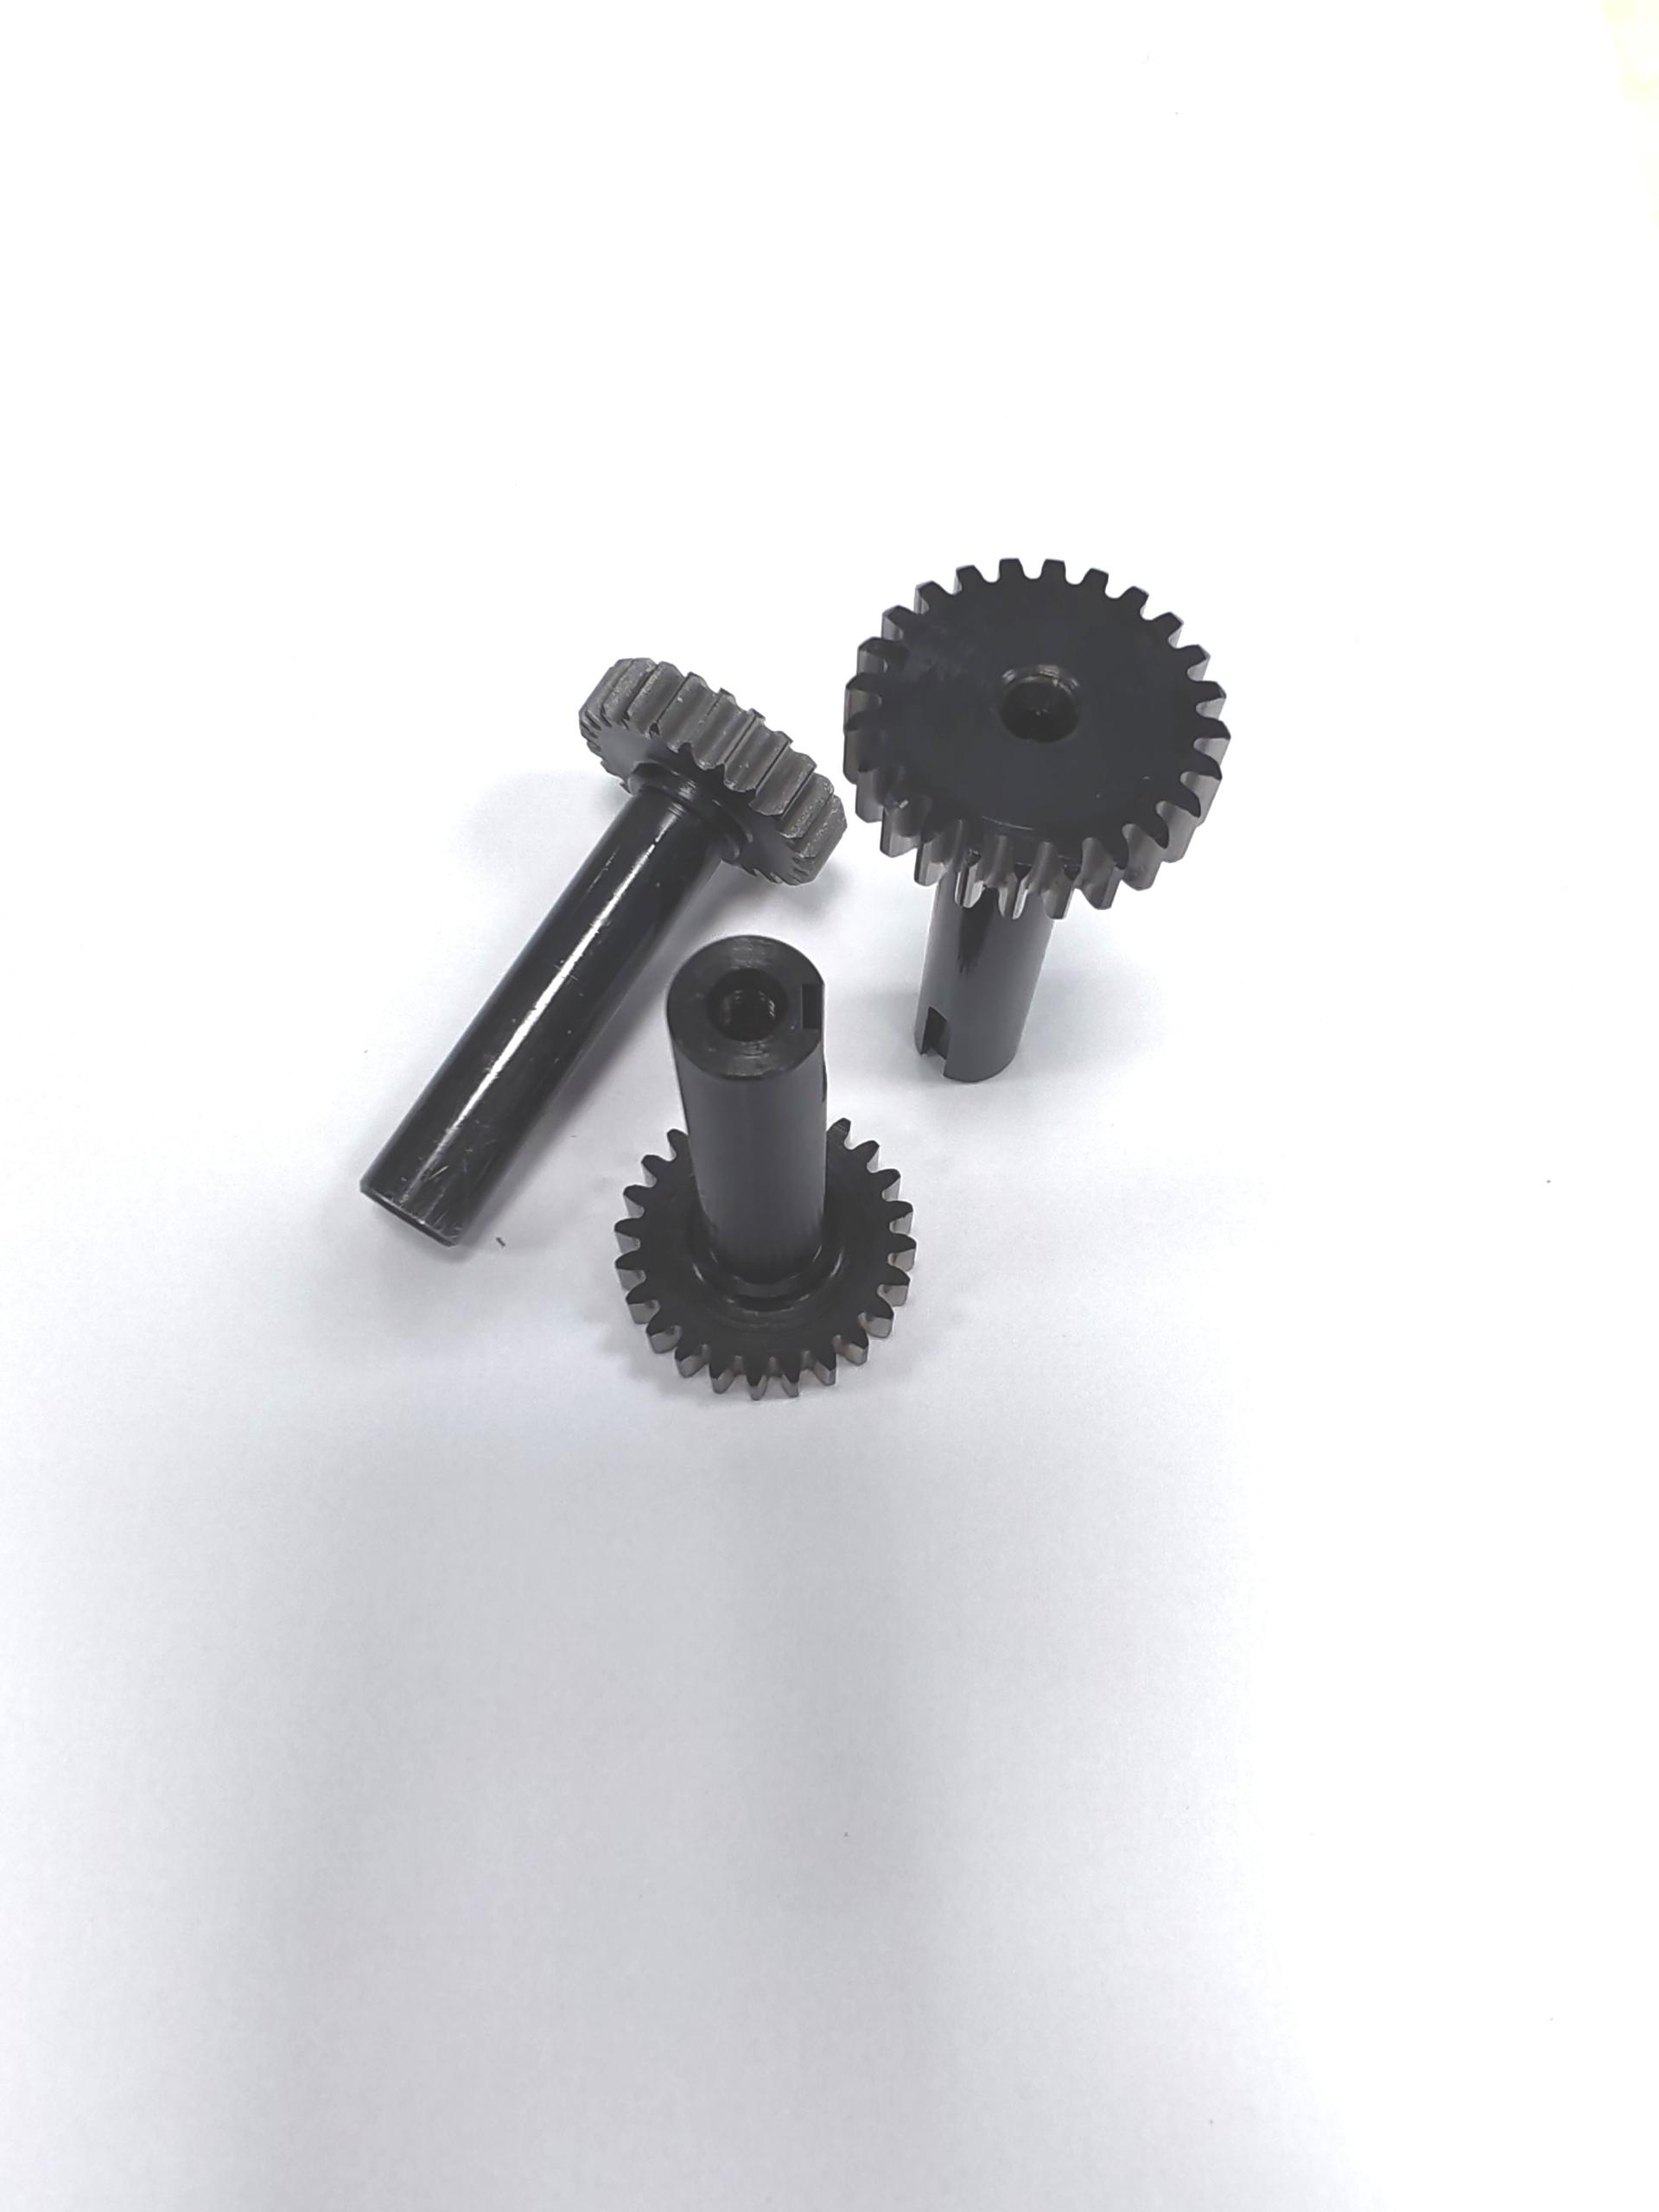
一体型ギヤシャフト、スプラインシャフト、モーターシャフト、段付きシャフト - お客様の図面に基づいて製作いたします。
歯を軸そのものに直接切り込むことで、キー溝・圧入嵌合・振れの積み上がりをなくせます。Wolfer では、焼入焼戻しまたは表面硬化した鋼材から一体型歯車シャフトを製作します。スプライン軸、モータ軸、段付き軸も同様です。歯面と嵌合面は熱処理後に研削して仕上げます。
最終更新 監修:羅根文(生産工場責任者)
長さ
から 1,500 mm まで
直径
Ø8 – Ø200 mm
ランアウト
≤0.01 mm(研削)
硬度
HRC28–62 熱処理に応じて
取扱製品
シャフト本体に直接切削された 1 つ以上のギヤセクション
インボリュートスプライン ISO 4156、または平行キースプライン DIN 5462/5463
エンコーダ穴とキー溝付きカスタムモーターシャフト延長部品
ボールねじ軸端部を図面通りに加工
ベアリング積層用多径シャフト
「ギヤシャフト」はエンジニアによって指すものが異なりますが、Wolfer は主要な 3 タイプをすべてカバーします。一つ目は一体型ギヤシャフトで、歯車を軸に直接加工しキー結合をなくしたもの。二つ目はスプライン軸で、標準・特注のインボリュートスプラインと平行キースプラインに対応。三つ目は段付き軸・モーター軸で、特定のモーター取り合いに合わせて旋削・研削・バランス調整を行います。
軸受位置、歯車の分度円、スプラインの大径・小径といった重要面は、熱処理後に研削します。軸受位置の全振れは通常 ≤0.01 mm、研削ジャーナルの表面粗さは Ra 0.4 です。
お客様の図面で指定されている場合、当社では 2 平面ダイナミックバランサーを使用して長尺シャフトのバランス調整を行います。標準的なバランス等級は G2.5(ISO 1940 あたり)です。
規格
検査
よくある質問
理由は主に 2 つ、バックラッシと振れの累積です。一体型ギヤシャフトにはキー溝の隙間がなく、バックラッシはほぼ歯面精度で決まります。また歯車の分度円と軸受位置を同一中心で加工するため同心度が高く、全体の振れも小さく抑えられます。
はい、当社では入力ピニオンが m1.5、出力ピニオンが m3 のダブルギヤシャフトを日常的に製造しています。両方のセクションは、熱処理後に同じセットアップでホブ盤加工と研削加工されます。
24 時間以内にお見積もり · 1 営業日以内に技術レビュー · 図面承認後 30 日以内に出荷。