-
长度范围
最高1,500 mm
-
直径范围
Ø8 – Ø200 mm
-
跳动
≤ 0.01 mm,磨削加工
-
硬度
HRC 28–62,取决于热处理方式
我们制造什么
按图加工的齿轮轴
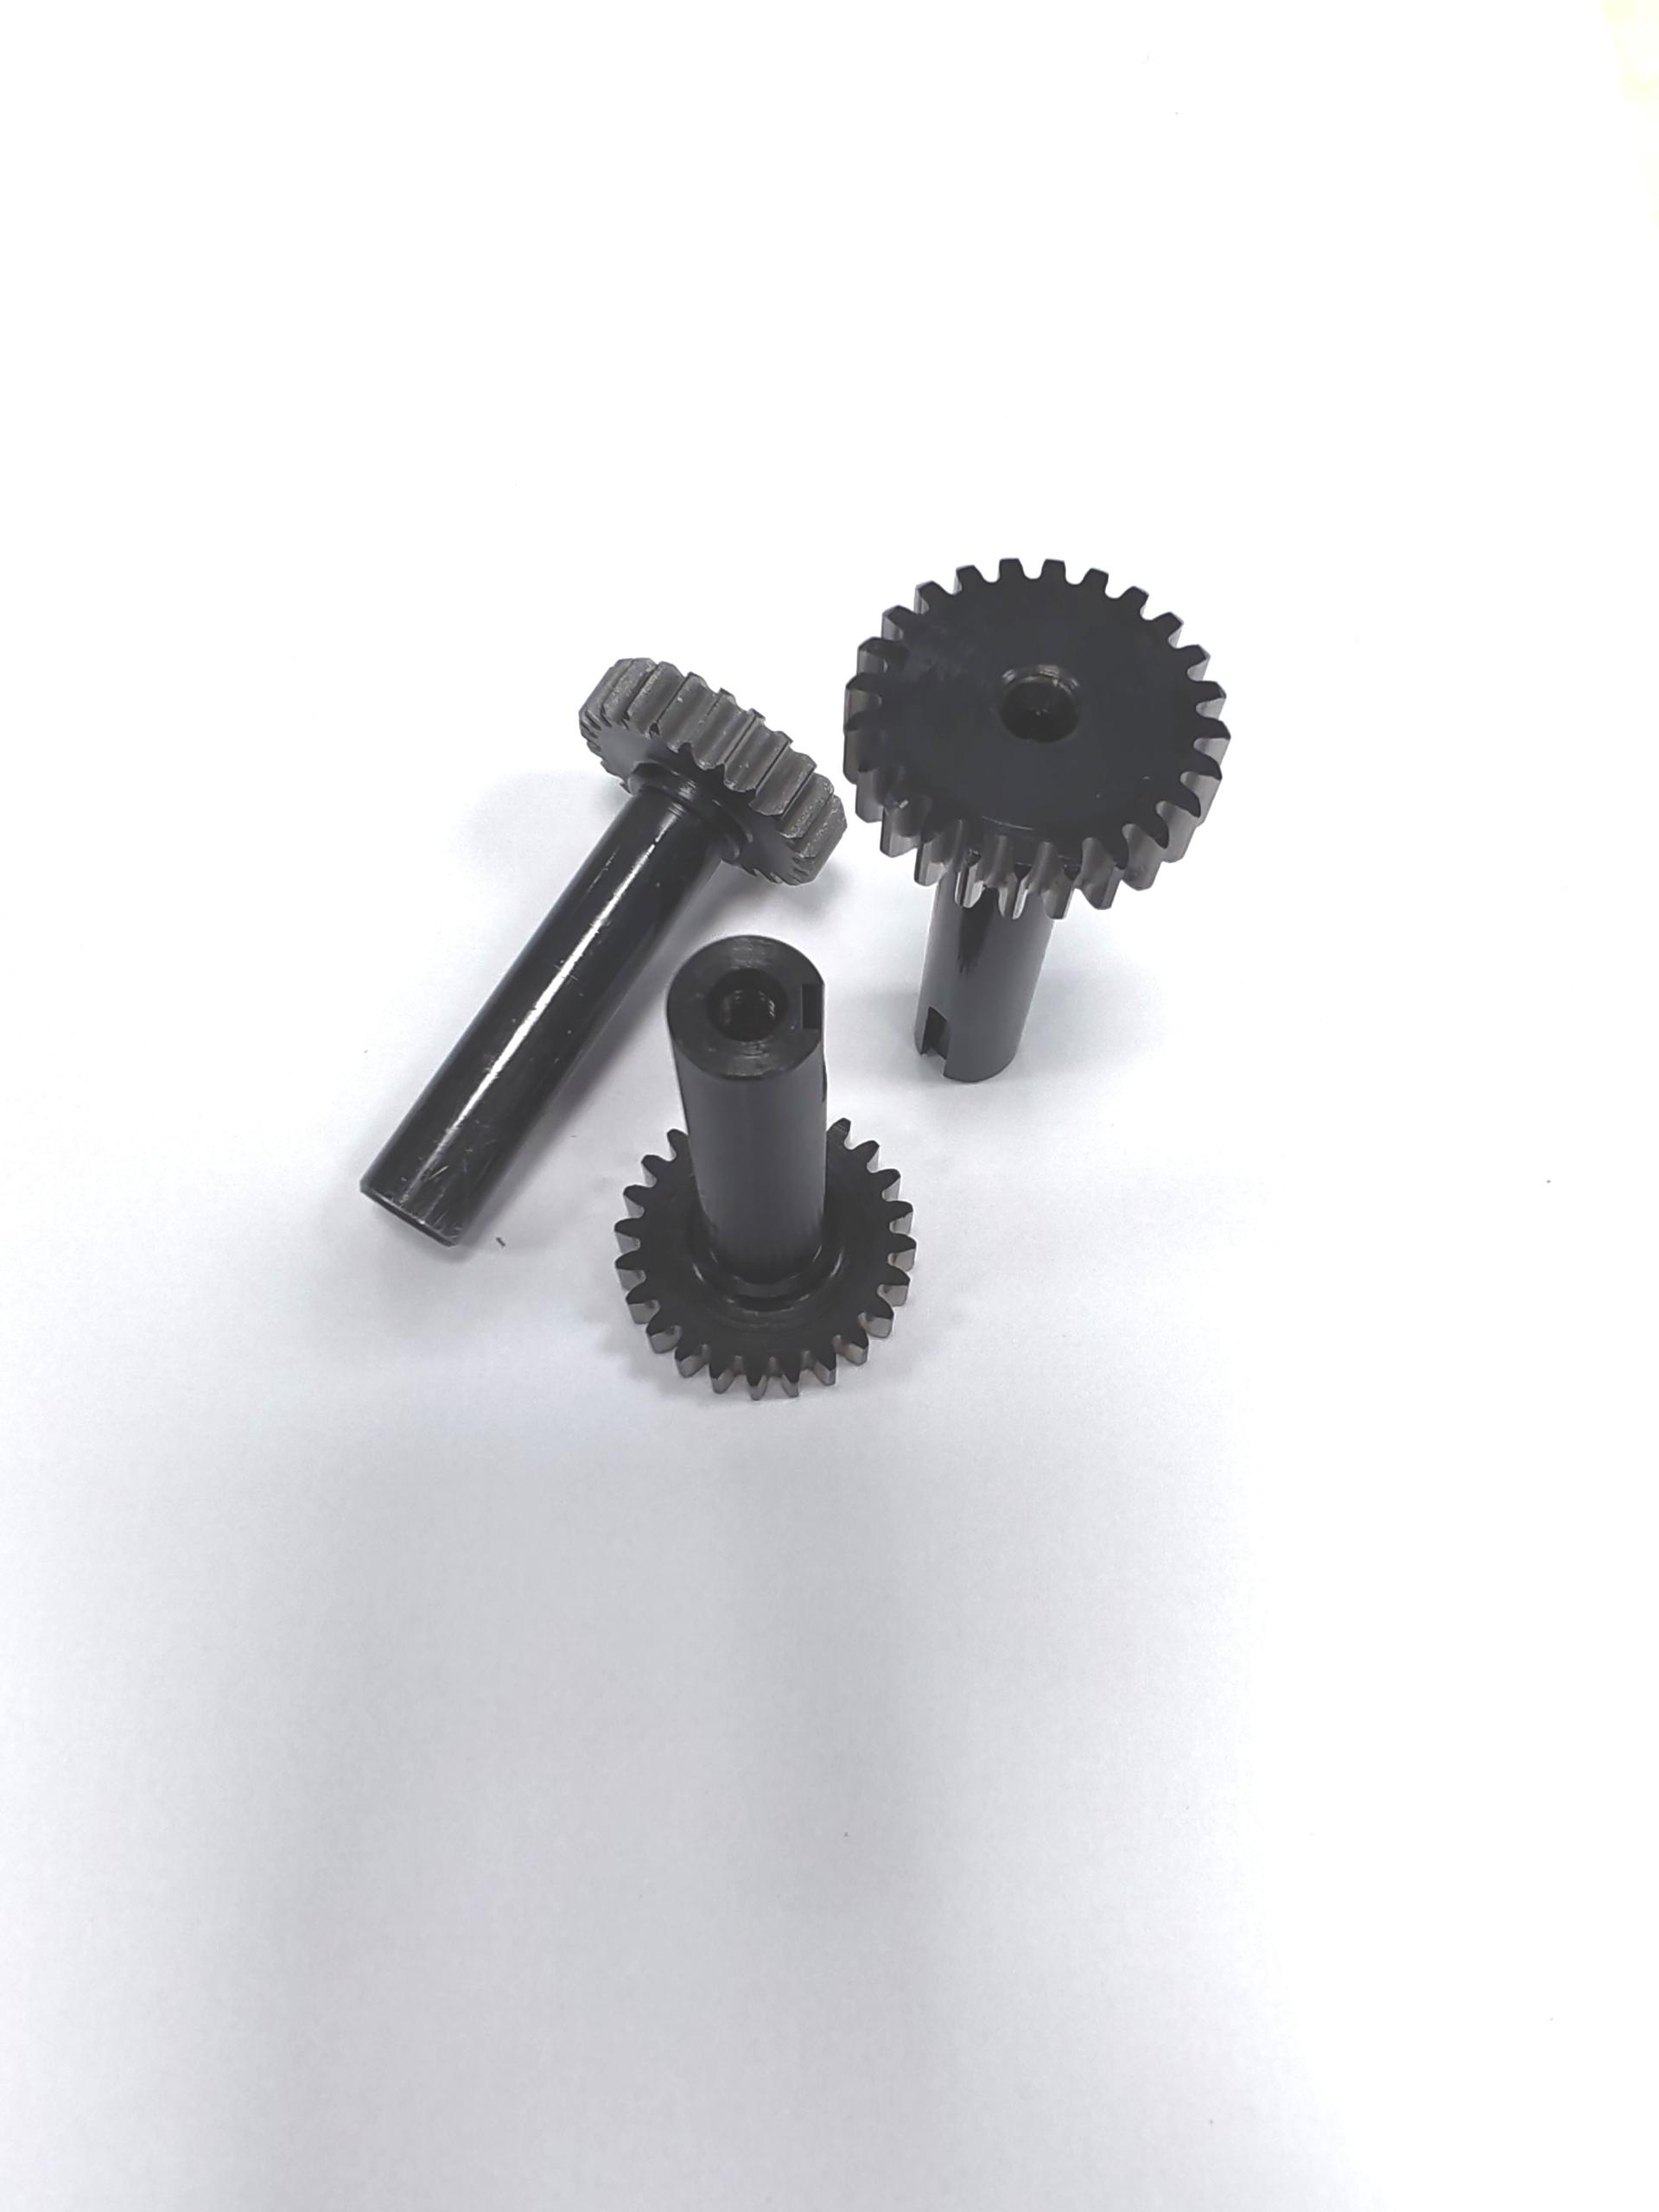
一体式齿轮轴
一个或多个齿轮段直接加工在轴体上
花键轴
渐开线花键 ISO 4156;或平键花键 DIN 5462 / 5463
电机轴
定制电机输出轴,支持编码器孔与键槽结构
滚珠丝杆端部加工
根据图纸加工滚珠丝杆轴端
阶梯轴
多直径轴类零件,适用于轴承组合安装
“齿轮轴”在不同工程师眼中可能指向不同产品,沃孚尔覆盖三类主要需求:一是一体式齿轮轴,齿轮直接加工在轴体上,无需键连接;二是花键轴,包括标准或定制的渐开线花键与平键花键;三是阶梯轴或电机轴,经车削、磨削与平衡处理,用于匹配特定电机端盖结构。
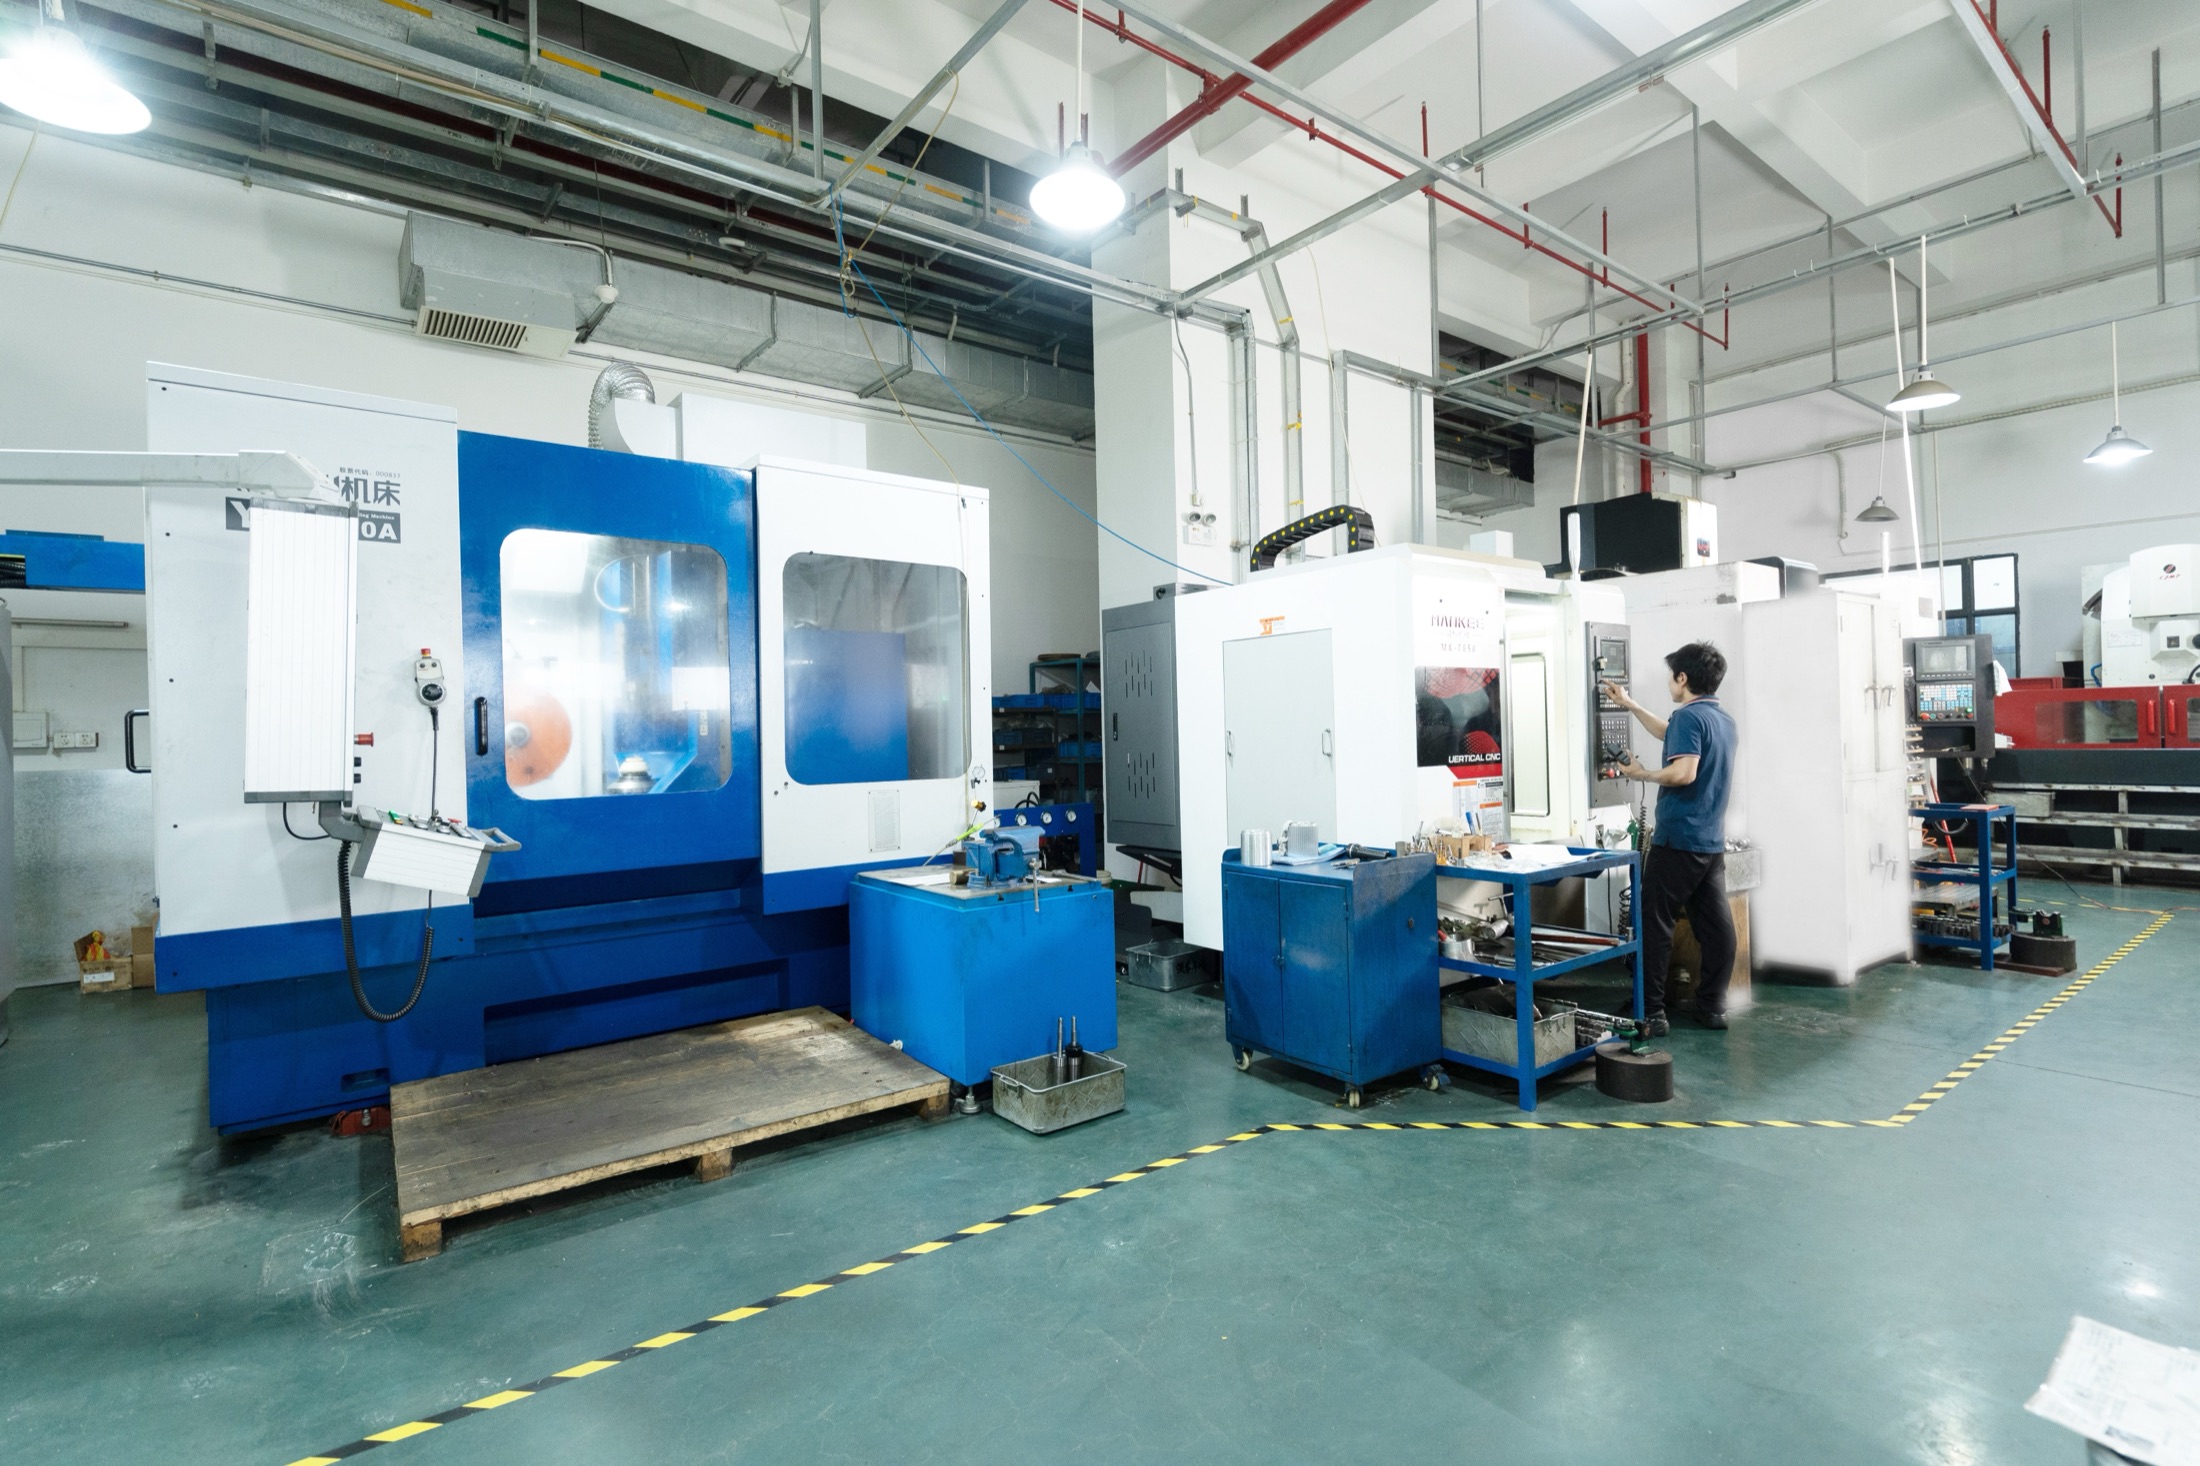
轴承位、齿轮节圆、花键大径与小径等关键表面,均在热处理后进行磨削。轴承位总跳动通常可控制在≤ 0.01 mm,磨削轴颈表面粗糙度可达 Ra 0.4。
客户图纸有要求时,我们可使用双面动平衡机对长轴进行动平衡处理,典型平衡等级为 ISO 1940 G2.5。
标准
按国际公差标准制造
- ISO 4156,渐开线花键
- DIN 5462 / 5463,平行花键
- ISO 1940,动平衡标准
检测
每件产品出货前均经过测量
- 精密车床:两顶尖间跳动检测
- CMM 三坐标:齿轮节圆与轴承位同心度检测
- 动平衡机:Haimer / Tonsong
- 表面粗糙度仪
常见问题
工程师采购齿轮轴时最常关心的问题
为什么选择一体式齿轮轴,而不是齿轮 + 键连接?
主要有两个原因:背隙与跳动累积。一体式齿轮轴没有键槽间隙,背隙主要由齿面精度决定;同时齿轮节圆与轴承位基于同一中心加工,同心度更好,整体跳动更低。
可以做两个不同模数的齿轮轴吗?
可以。双齿轮轴是我们的常规产品,例如输入端小齿轮 m1.5、输出端小齿轮 m3。两个齿轮段可在同一装夹基准下完成滚齿,并在热处理后进行磨削。